


5 Sumbu Panggilingan Simultan Ngabalikeun 80P-C
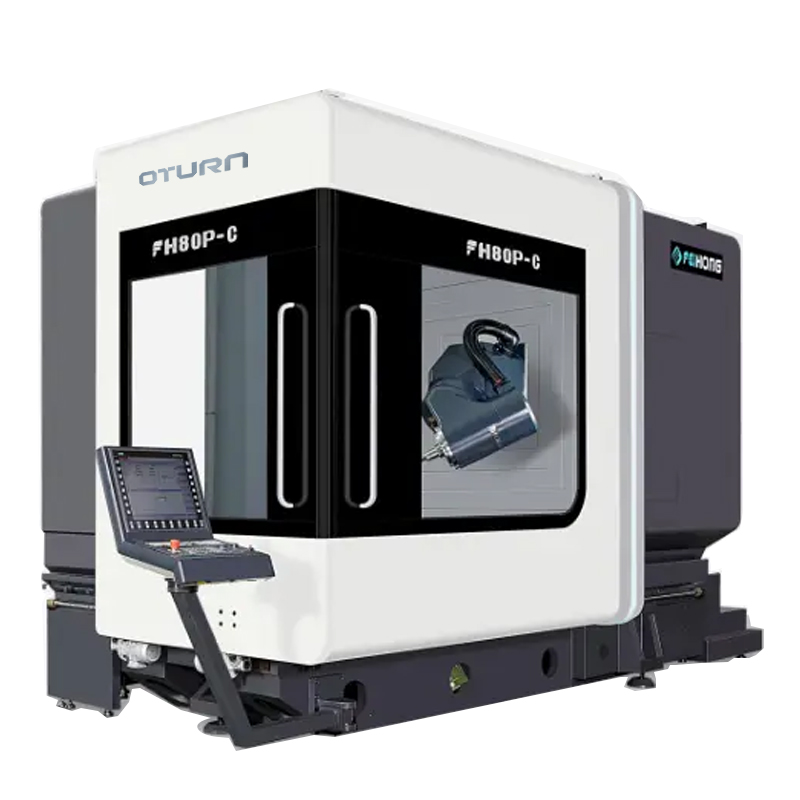
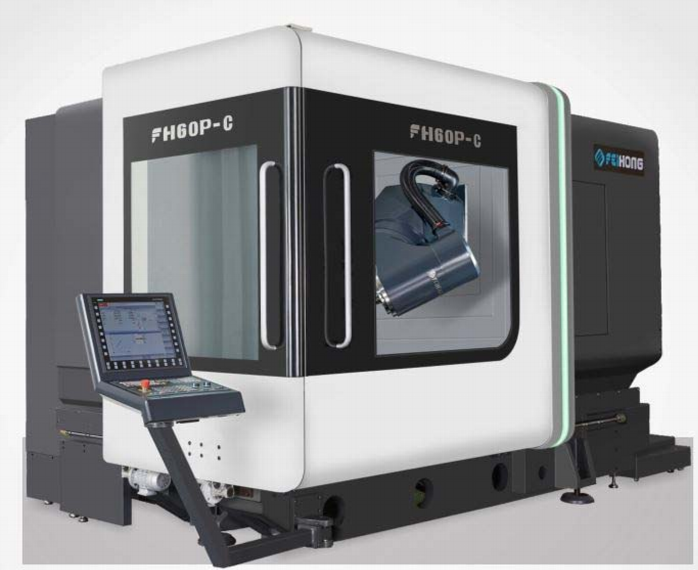
Ruang lingkup suplai
Tabel fungsi asesoris standar (mangga tingali fungsi kontroler pikeun bagian kontrol listrik)
| Henteu | Barang | Unit | Jumlah |
| 1. | Tuangan mainframe FH | menara | 1 |
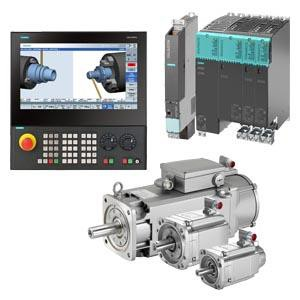
| 2. | Sistem kontrol Siemens840DSL | disetel | 1 |
| 3. | Tampilan: 19LCD | disetel | 1 |
| 4. | Hulu ayun multi-fungsi lima sumbu FH (sumbu-B) | disetel | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Ngan | 1 |
| 6. | Sekrup Bal Berongga Sumbu X/Y/Z anu Didinginkan | potongan | 3 |
| 7. | Méja Putar Panggerak Langsung Mill/Puter (sumbu C) | disetel | 1 |
| 8. | Sumbu B RCN8380 29 bit encoder absolut | Ngan | 1 |
| 9. | Énkoder absolut RCN2580 sumbu C 28 bit | Ngan | 1 |
| 10. | Slide Linear Roller BOSCH REXROTH | disetel | 7 |
| 11. | Alat pangatur suhu kotak listrik | disetel | 1 |
| 12. | Sistem pendingin cai spindle | disetel | 1 |
| 13. | Semprotan cai cincin pakakas mesin | disetel | 1 |
| 14. | Semprotan cai bulan sabit sirah lima sumbu, niup bulan sabit | disetel | 1 |
| 15. | Sistem interlock kaamanan panto hareup sareng sisi | disetel | 1 |
| 16. | Lampu tempat sampah kerja tahan cai | Ngan | 2 |
| 17. | stasiun hidrolik | disetel | 1 |
| 18. | Alat pelumasan eupan terpusat sentral | disetel | 1 |
| 19. | Pistol cai sareng pistol angin pikeun beberesih sisi operasi | disetel | 1 |
| 20. | Sistem cairan motong | disetel | 1 |
| 21. | Lambaran logam pelindung anu katutup pinuh | disetel | 1 |
| 22. | Kotak operasi | disetel | 1 |
| 23. | Unit Pendingin Kabinet Listrik | disetel | 1 |
| 24. | Roda leungeun éléktronik Siemens | Ngan | 1 |
| 25. | Saklar pelepas pisau spindle anu dioperasikeun ku suku | Ngan | 1 |
| 26. | Lampu tilu warna pakakas mesin | disetel | 1 |
| 27. | 40 magasin pakakas HSK-A63 sareng sistem ngaganti pakakas otomatis servo | disetel | 1 |
| 28. | Skala kisi nilai absolut tilu sumbu X/Y/Z | disetel | 3 |
| 29. | Roller Chip Spiral sareng Gerbong Chip Konveyor Chip Tukang | disetel | 1 |
| 30. | Unit probe infra red Renishaw RMP60 | disetel | 1 |
| 31. | Unit pangatur pakakas Renishaw TS27R | disetel | 1 |
| 32. | Bantalan tingkat pondasi sareng baut pondasi | disetel | 1 |
| 33. | manual téknis | disetel | 1 |
Parameter
| Modél | Unit | FH80P-C |
| Perjalanan | ||
| Perjalanan sumbu X | mm | 800 |
| Perjalanan sumbu Y | mm | 1050 |
| Perjalanan sumbu Z | mm | 800 |
| Jarak ti irung spindle ka permukaan méja gawé | mm | 162-962 |
| Hulu panggilingan horizontal | mm | 39-839 |
| Kagancangan gerak/dahareun gancang | m/mnt | 40 |
| Gaya eupan | KN | 10 |
| Méja puteran (sumbu C) | ||
| Ukuran méja gawé | mm | Ø855 |
| Beban méja maksimum (pabrik) | kg | 3000 |
| Beban méja maksimum (puteran) | kg | 1500 |
| Méja panggilingan/pembubutan (mesin gabungan panggilingan sareng pembubutan) | rpm | 450 |
| Sudut pamisah minimum | ° | 0.001 |
| Torsi anu dipeunteun | Nm | 1140 |
| torsi maksimum | Nm | 1980 |
| Hulu panggilingan ayun CNC (sumbu B) | ||
| Rentang ayunan (0=vertikal/180=horizontal) | ° | -15~180 |
| Laju transversal sareng feed anu gancang | rpm | 50 |
| Sudut pamisah minimum | ° | 0.001 |
| Torsi anu dipeunteun | Nm | 743 |
| torsi maksimum | Nm | 1320 |
| Spindle (panggilingan sareng puteran) | ||
| Kagancangan spindle | rpm | 12000 |
| Kakuatan spindle | Kw | 34/42 |
| Torsi spindel | Nm | 132/185 |
| Tapre spindle |
| HSKA63 |
| Majalah pakakas | ||
| Antarmuka alat |
| HSKA63 |
| Kapasitas majalah pakakas | PCS | 40 |
| Diaméter/panjang/beurat alat maksimum |
| Ø85/300/8 |
| Waktu ngaganti pakakas (pakakas pikeun pakakas) | S | 1.8 |
| Alat ukur | ||
| Probe infrabeureum |
| Rensishaw RMP60 |
| Alat deteksi alat di daérah pamrosésan damel |
| Rensishaw TS27R |
| Akurasi posisi (ISO230-2 sareng VDI3441) | ||
| Akurasi posisi X/Y/Z | mm | 0.008 |
| Akurasi posisi X/Y/Z Ulangan | mm | 0.005 |
| Akurasi posisi B/C |
| 10" |
| B/C Akurasi posisi anu diulang |
| 4" |
| Kontroler CNC | ||
| Sistem CNC |
| Siemens840D |
| Anu sanésna | ||
| Beurat mesin | Kg | 20000 |
3.1 Spésifikasi Mesin Utama | Konfigurasi Struktur Kaku Optimal
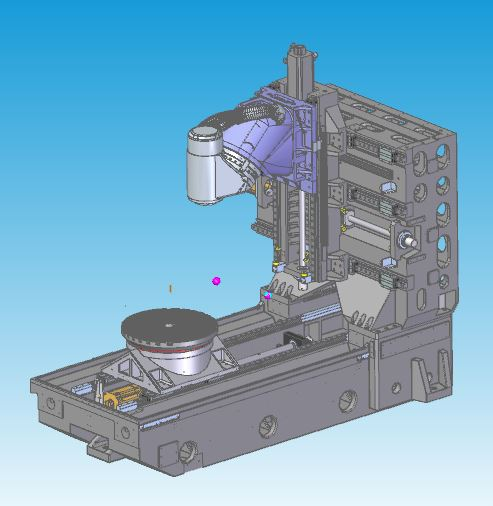
Fitur Desain | Desain Analisis Casting Kawat Mékanis Pangsaéna
◆Struktur tuang termosimetri tipe kotak lengkep, nganggo beusi tuang kualitas luhur kelas Meehanna
◆Tempering sareng perawatan penuaan alami pikeun ngaleungitkeun setrés internal
◆Geteran frékuénsi alami struktural ngaleungitkeun setrés pamrosésan bahan
◆Desain kolom kaku tinggi sareng témbok anu lega sacara komprehensif tiasa ningkatkeun kaku sareng akurasi statis sareng dinamis sacara efektif
◆Sekrup pendingin berongga tilu sumbu
3.2 Spindle Listrik
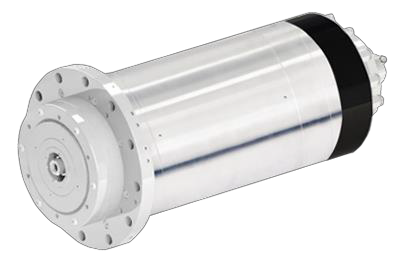
Fitur Desain
◆Numutkeun kana ciri mesin sorangan, panalungtikan sareng pamekaran sareng produksi mandiri.
◆Liang lancip HSK-A63 diadopsi dina modél FH80P-C.
◆Nganggo sistem pendingin éksternal pikeun sirkulasi pendinginan, anu sacara efektif tiasa mastikeun aplikasi spindle listrik.
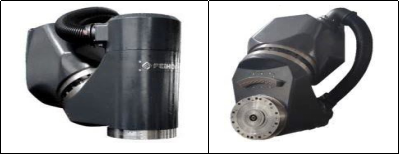
3.3 sirah panggilingan ayun CNC (sumbu B)
Fitur Desain
◆Desain sareng produksi mandiri.
◆Motor DD bawaan tanpa ranté transmisi nol, desain tanpa réaksi balasan.
◆Karakteristik akselerasi anu luhur.
◆Bentang pangpondokna antara titik irung pakakas spindel jeung titik pangrojong struktural ngawujudkeun kaku motong anu maksimum.
◆Bearing YRT anu langkung ageung ningkatkeun kaku.
◆ Dilengkepan sistem pangukuran encoder rotary absolut séri HEIDENHAIN RCN8380, kontrol loop katutup pinuh, pikeun mastikeun akurasi anu pangsaéna.
Desain sistem pendingin sumbu-B ngirangan perpindahan panas.
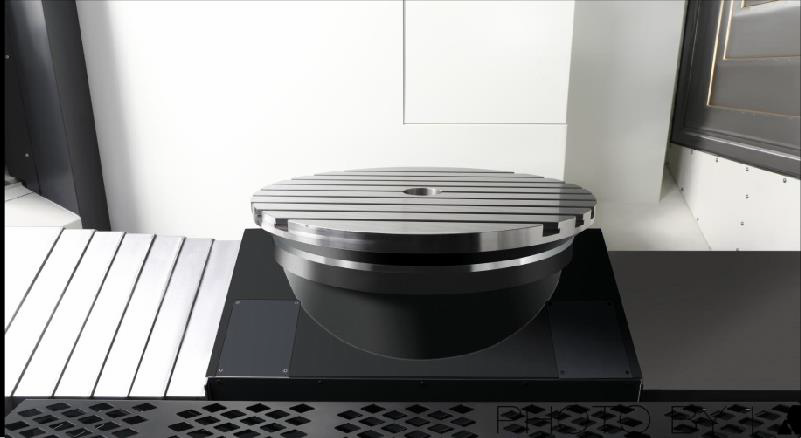
3.4 Méja puteran (méja sumbu-C)
Fitur Desain
◆Desain sareng produksi mandiri.
◆Motor DD bawaan tanpa ranté transmisi nol, desain tanpa réaksi balasan.
◆Karakteristik réspon akselerasi sareng deselerasi anu luhur.
◆Bearing YRT anu langkung ageung ningkatkeun kaku.
◆Torsi nyetir anu dipeunteun ageung, posisi sareng pamrosésan nganggo posisi méja sareng alat penjepit
◆Minuhan kabutuhan panggilingan, ngirangan penanganan benda kerja sareng ningkatkeun akurasi produk.
◆Dilengkepan sistem pangukuran encoder rotary presisi tinggi HEIDENHAIN, kontrol loop katutup pinuh pikeun mastikeun akurasi anu pangsaéna.
◆Desain sistem pendingin pikeun ngirangan perpindahan panas.
3.5 Sistem kontrol
Fitur Desain
◆Desain sareng produksi mandiri.
◆Motor DD bawaan tanpa ranté transmisi nol, desain tanpa réaksi balasan.
◆Karakteristik réspon akselerasi sareng deselerasi anu luhur.
◆Bearing YRT anu langkung ageung ningkatkeun kaku.
◆Torsi nyetir anu dipeunteun ageung, posisi sareng pamrosésan nganggo posisi méja sareng alat penjepit
◆Minuhan kabutuhan panggilingan, ngirangan penanganan benda kerja sareng ningkatkeun akurasi produk.
◆Dilengkepan sistem pangukuran encoder rotary presisi tinggi HEIDENHAIN, kontrol loop katutup pinuh pikeun mastikeun akurasi anu pangsaéna.
◆Desain sistem pendingin pikeun ngirangan perpindahan panas.
3.5 Sistem kontrol
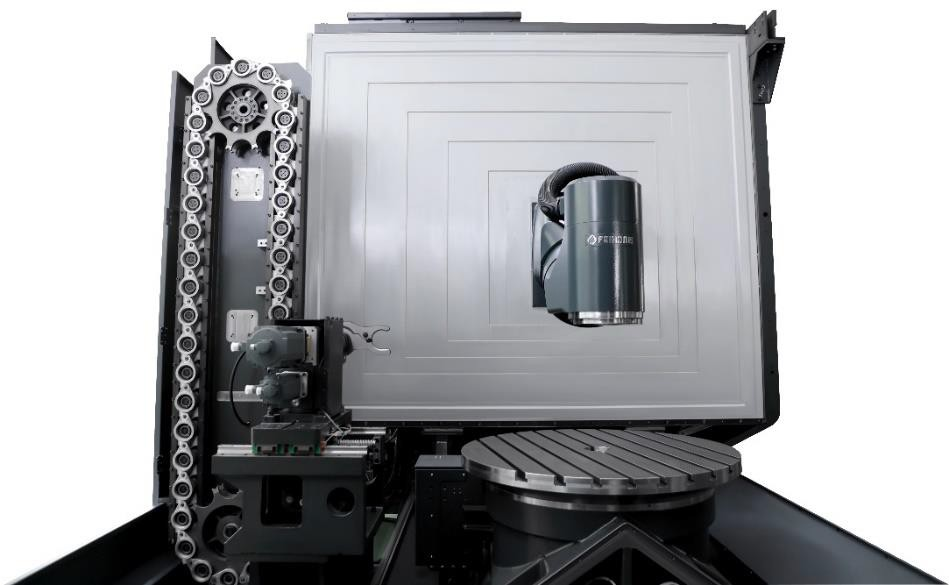
Fitur Desain
◆ Desain sareng produksi mandiri.
◆Pamilihan pakakas sareng panggantian pakakas nganggo motor servo pikeun ngontrol tindakan terminal, anu langkung stabil sareng akurat.
◆Digabungkeun sareng fungsi manajemen alat Siemens840DSL, manajemen alat anu langkung efisien.
3.7 Pakakas nu bisa diangkat
Fitur Desain
◆Dilengkepan ku alat panyusun pakakas Ransishaw TS27R anu langkung presisi.
◆Setélan alat otomatis dina mesin, apdet otomatis kompensasi alat.
◆Alat panyetel alat bisa diangkat jeung diturunkeun pikeun ngahémat rohangan dina beungeut pamrosésan.
◆Desain lambaran logam anu disegel sapinuhna pikeun ngajaga alat panyusun pakakas tina karusakan ku cai sareng kikir beusi nalika diprosés.
3.8 Probe infrabeureum
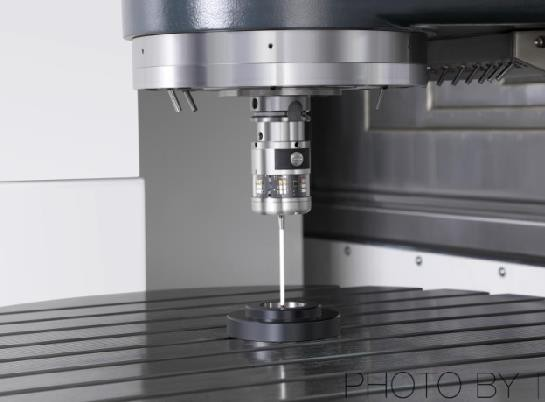
Fitur Desain
◆Dilengkepan ku probe optik pemicu Ransishaw RMP60.
◆Panyelarasan benda kerja dina mesin sareng pamariksaan ukuran tiasa ngirangan kasalahan pamariksaan manual sareng ningkatkeun akurasi produk sareng efisiensi pamrosésan.
◆90% panghematan dina waktos bantosan di kapal.
3.9 Lambaran logam panyalindungan kaamanan
3.10 Penampilan
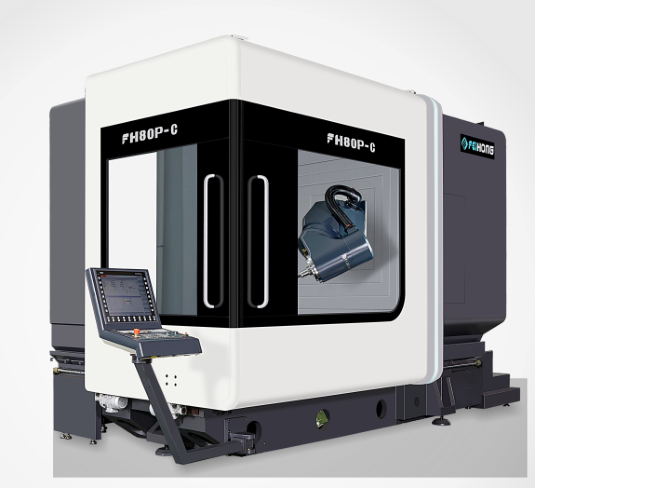
Desain panutup puseur mesin lima sumbu séri FH sasuai sareng standar kaamanan CE anu ketat. Lambaran logam anu padet pisan nyegah operator lebet ka daérah damel sacara teu dihaja nalika ngolah, sareng dina waktos anu sami nyegah panggunaan cairan motong tekanan tinggi atanapi chip tina mesin, kecuali pikeun papan nami peringatan. , Panto operasi ogé dilengkepan saklar kaamanan pikeun nyegah kacilakaan nalika operasi atanapi pangropéa. Sareng gaduh jandela intip anu ageung, anu merenah pikeun operator pikeun ngartos operasi sareng pangolahan mesin.
3.11 Beberesih
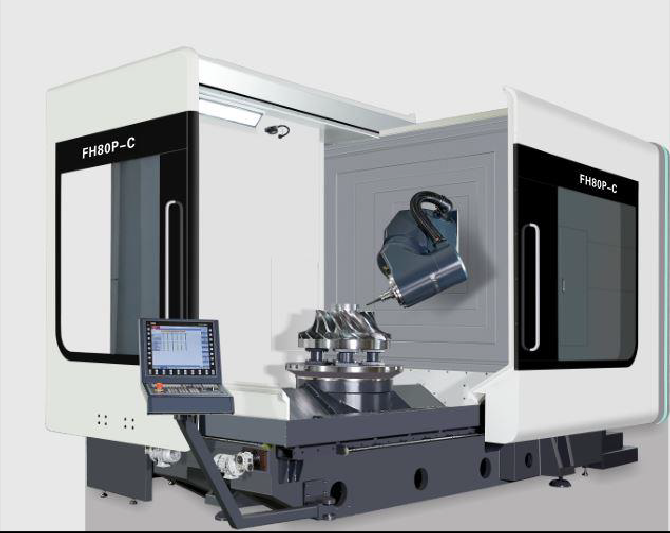
Anggo panutup teleskopik sareng lambaran logam pelindung pikeun ngajaga chip anu dihasilkeun nalika operasi, nyingkahan motong cipratan sareng nyababkeun karusakan kana mékanisme sanés.
Kategori produk
-

Pusat Mesin CNC Rigiditas Tinggi Seri VC kalayan...
-

Pituduh Linier Kolom Bergerak Horisontal Seri HP...
-

Pituduh Linier Kolom Bergerak Horisontal Seri HT...
-

Mesin CNC Tugas Beurat Opat Jalur Seri VS...
-

Pusat Mesin CNC Seri V kalayan Rigiditas Tinggi
-

Pusat Mesin CNC Kolom Ganda Seri X
-

Pusat Mesin CNC 5-Sumbu Horisontal TKG1600
-

Mesin Pangeboran jeung Panggilingan Komposit CNC Vertikal...
-

Pusat Mesin CNC Gancang Luhur Seri GM
-

Seri GT Panggilingan CNC Gancang
-

Mesin Bubut CNC Spindle Ganda SK32
-

Pusat Mesin Vertikal CNC RFTV510 Pikeun Roda...